
Dịch vụ sửa spindle Okuma MIV08-3-V5 bị lỗi EL-13 cho máy phay CNC Okuma tại CNCZONE chuyên xử lý nhanh các sự cố trục chính gây dừng máy, ảnh hưởng trực tiếp đến độ chính xác và tiến độ gia công. Lỗi EL-13 thường liên quan đến bất thường trong mạch công suất, lỗi điều khiển hoặc tín hiệu phản hồi không ổn định – nếu không xác định đúng nguyên nhân gốc rất dễ dẫn đến sửa không triệt để và tái lỗi.
Trong thực tế, lỗi EL-13 có thể xuất phát từ nhiều nguyên nhân như IGBT suy hao, driver điều khiển lỗi, nguồn cấp không ổn định hoặc tải trục chính bất thường (kẹt cơ khí, vòng bi mòn, motor xuống cấp). Ngoài ra, các yếu tố như môi trường làm việc nhiệt độ cao, bụi dầu lâu ngày cũng làm linh kiện bên trong suy hao, gây lỗi trong quá trình vận hành.
Tại CNCZONE, quá trình xử lý được triển khai theo hướng chẩn đoán chính xác – xử lý tận gốc. Kỹ thuật viên tiến hành kiểm tra toàn diện: đo nguồn đầu vào, phân tích mạch công suất, kiểm tra IGBT, diode, tụ DC bus và mạch driver điều khiển. Đồng thời, hệ thống tải như motor trục chính, dây cáp và điều kiện vận hành thực tế cũng được đánh giá kỹ để loại trừ nguyên nhân từ bên ngoài.
Với kinh nghiệm thực tế sửa spindle Okuma, CNCZONE đã xử lý thành công nhiều ca lỗi EL-13 phức tạp trên máy phay CNC, kể cả thiết bị đã qua nhiều đơn vị sửa chữa nhưng vẫn lỗi lặp lại. Điểm khác biệt là không chỉ sửa cho hết lỗi mà còn đảm bảo thiết bị vận hành ổn định lâu dài khi đưa trở lại sản xuất.
Sau sửa chữa, spindle được kiểm tra nghiêm ngặt: chạy không tải, test tải bằng hệ thống giả lập, chạy tốc độ cao và theo dõi ổn định trước khi bàn giao.
👉 Nếu spindle Okuma MIV08-3-V5 của bạn đang báo lỗi EL-13, CNCZONE có thể kiểm tra nhanh – sửa đúng lỗi – đảm bảo vận hành ổn định, giúp giảm thời gian dừng máy và tối ưu chi phí sửa chữa.
Tổng quan spindle Okuma MIV08-3-V5 trong hệ thống máy phay CNC Okuma
Spindle Okuma MIV08-3-V5 là cụm trục chính được sử dụng trong các dòng máy phay CNC Okuma, đóng vai trò là bộ phận tạo chuyển động quay trực tiếp cho dao cắt. Đây là một trong những thành phần quan trọng nhất của máy CNC vì nó quyết định khả năng gia công, tốc độ cắt và chất lượng bề mặt sản phẩm sau khi hoàn thiện.
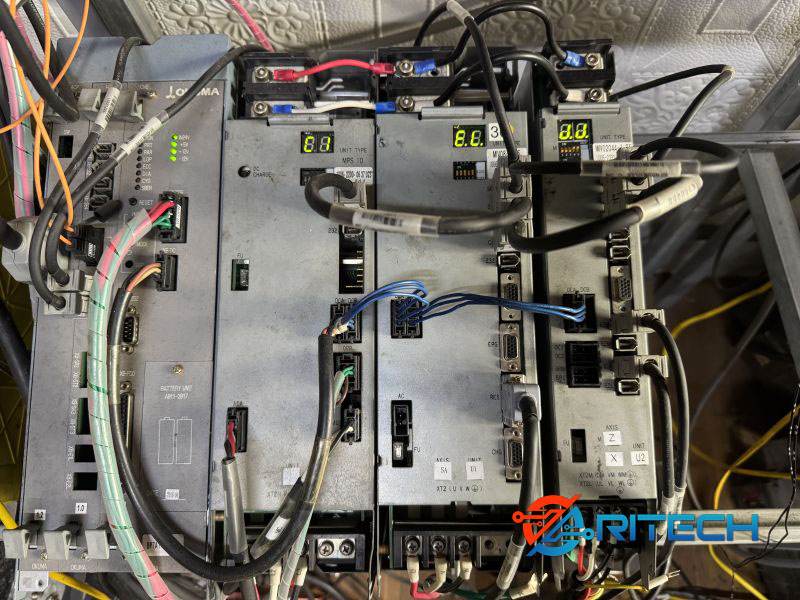
Về cấu tạo và chức năng, spindle không chỉ đơn thuần là một động cơ quay mà là một hệ thống tích hợp giữa motor công suất, trục chính, cảm biến phản hồi và cơ cấu làm mát. Tất cả được điều khiển đồng bộ thông qua hệ thống driver và CNC, giúp đảm bảo tốc độ quay chính xác trong suốt quá trình gia công. Trong môi trường sản xuất liên tục, spindle phải duy trì khả năng làm việc ổn định trong thời gian dài với tải thay đổi liên tục.
Trong hệ thống máy phay CNC Okuma, spindle MIV08-3-V5 được thiết kế để đáp ứng yêu cầu gia công chính xác cao, có khả năng hoạt động ở dải tốc độ rộng và chịu tải tốt trong các nguyên công phay từ thô đến tinh. Đây là yếu tố giúp máy CNC Okuma đảm bảo tính ổn định trong sản xuất công nghiệp.
Vai trò của spindle trong gia công tốc độ cao và độ chính xác bề mặt
Trong gia công tốc độ cao, spindle giữ vai trò quyết định đến khả năng duy trì tốc độ quay ổn định và phản ứng nhanh với thay đổi tải cắt. Khi dao cắt làm việc ở tốc độ cao, chỉ cần một sai lệch nhỏ về tốc độ quay cũng có thể gây rung động, làm giảm chất lượng bề mặt hoặc gây mòn dao nhanh chóng. Vì vậy, spindle phải đảm bảo khả năng tăng tốc và giảm tốc mượt, không bị trễ hoặc dao động khi thay đổi chế độ làm việc.
Đối với độ chính xác bề mặt, spindle ảnh hưởng trực tiếp đến độ đồng tâm và độ ổn định quay của dao cắt. Nếu trục chính có độ đảo nhỏ hoặc không giữ được tốc độ ổn định, bề mặt gia công sẽ xuất hiện vết gợn, độ nhám tăng và sai lệch kích thước vi mô. Trong các chi tiết yêu cầu độ chính xác cao, đặc biệt là khuôn mẫu hoặc linh kiện cơ khí chính xác, vai trò của spindle càng trở nên quan trọng.
Ngoài ra, spindle còn quyết định khả năng duy trì lực cắt ổn định trong quá trình gia công. Khi dao cắt ăn vào vật liệu, tải thay đổi liên tục theo biên dạng và độ cứng phôi. Spindle phải duy trì mô-men xoắn ổn định để tránh hiện tượng sụt tốc hoặc rung khi tải tăng đột ngột. Nếu không đảm bảo được yếu tố này, quá trình gia công sẽ bị gián đoạn và chất lượng sản phẩm không ổn định.
👉 Có thể nói, spindle Okuma MIV08-3-V5 không chỉ là bộ phận quay chính mà là yếu tố quyết định trực tiếp đến năng suất, độ chính xác và độ ổn định của toàn bộ máy phay CNC Okuma trong sản xuất thực tế.
Hiện tượng lỗi EL-13 trên spindle Okuma MIV08-3-V5 trong thực tế vận hành
Trong quá trình vận hành máy phay CNC Okuma, lỗi EL-13 trên spindle MIV08-3-V5 thường xuất hiện khi hệ thống phát hiện bất thường trong quá trình điều khiển hoặc phản hồi tốc độ trục chính, khiến spindle bị đưa vào trạng thái bảo vệ. Đây không phải lỗi xảy ra ngẫu nhiên mà thường xuất hiện trong các điều kiện như khởi động spindle, tăng tốc lên tốc độ cao hoặc đang gia công có tải.

Biểu hiện dễ nhận thấy nhất là spindle không thể đạt tốc độ đặt hoặc bị dừng đột ngột khi đang quay. Máy có thể khởi động bình thường nhưng khi chuyển sang chế độ chạy dao hoặc tăng tốc, hệ thống lập tức báo EL-13 và ngắt trục chính. Trong một số trường hợp khác, spindle vẫn quay nhưng tốc độ không ổn định, dao động theo tải hoặc theo thời điểm gia công.
Một dạng phổ biến nữa là lỗi xuất hiện theo kiểu chập chờn trong quá trình vận hành. Spindle có thể chạy ổn định ở tốc độ thấp nhưng khi lên tốc độ cao hoặc khi dao cắt bắt đầu ăn vào phôi thì lỗi mới xuất hiện. Điều này cho thấy hệ thống đang gặp vấn đề về khả năng điều khiển công suất hoặc phản hồi tốc độ không còn chính xác.
Ảnh hưởng của lỗi EL-13 đến quá trình gia công và dừng máy CNC
Khi lỗi EL-13 xuất hiện, ảnh hưởng đầu tiên và trực tiếp nhất là spindle bị dừng hoàn toàn, dẫn đến toàn bộ quá trình gia công bị gián đoạn ngay lập tức. Vì spindle là bộ phận thực hiện cắt gọt chính, nên chỉ cần lỗi xảy ra, máy CNC không thể tiếp tục chương trình gia công cho đến khi lỗi được xử lý.
Trong quá trình gia công, nếu lỗi xảy ra khi dao đang ăn vào phôi, sản phẩm có thể bị hỏng bề mặt, sai kích thước hoặc biến dạng cục bộ do spindle dừng đột ngột. Điều này đặc biệt nghiêm trọng với các chi tiết yêu cầu độ chính xác cao hoặc gia công tinh, vì có thể phải loại bỏ hoặc gia công lại toàn bộ chi tiết.
Ngoài ra, lỗi EL-13 còn gây ra sự gián đoạn liên tục trong sản xuất, đặc biệt khi lỗi mang tính chập chờn. Máy có thể chạy lại sau khi reset nhưng lại tiếp tục báo lỗi khi vào tải, khiến quá trình sản xuất không ổn định, giảm năng suất và tăng thời gian dừng máy.
Về lâu dài, nếu không xử lý đúng nguyên nhân gốc, lỗi EL-13 có thể làm giảm khả năng vận hành ổn định của spindle, khiến máy không thể duy trì gia công ở tốc độ cao hoặc tải nặng, ảnh hưởng trực tiếp đến hiệu quả sản xuất của toàn bộ hệ thống CNC Okuma.
Nguyên nhân cốt lõi gây lỗi EL-13 trên spindle Okuma MIV08-3-V5
Lỗi EL-13 trên spindle Okuma MIV08-3-V5 về bản chất là tín hiệu cho thấy hệ thống trục chính đang mất ổn định trong quá trình điều khiển tốc độ hoặc phản hồi, khiến CNC buộc phải dừng spindle để bảo vệ toàn bộ hệ thống. Nguyên nhân không nằm ở một điểm đơn lẻ mà thường xuất phát từ sự sai lệch trong chuỗi điều khiển khép kín giữa CNC – driver – spindle – cảm biến phản hồi.
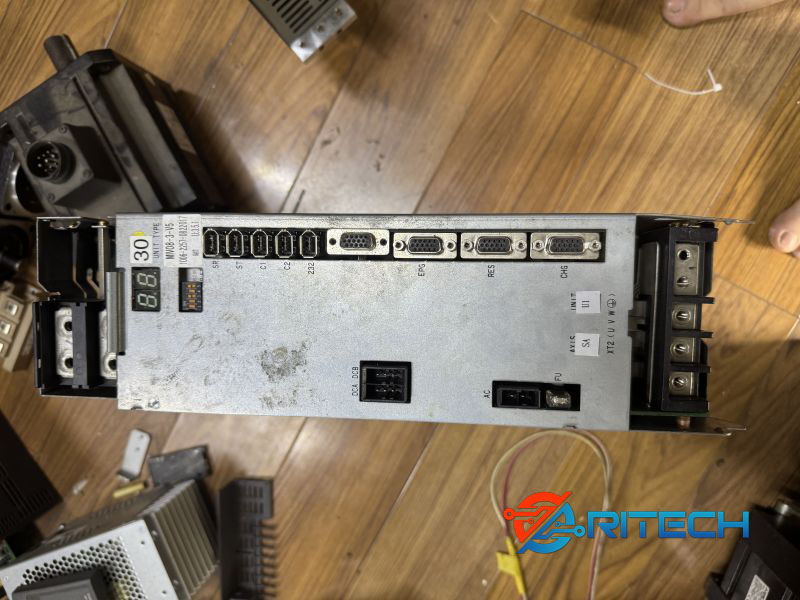
- Một trong những nguyên nhân cốt lõi thường gặp là suy giảm hoặc mất ổn định của hệ thống điều khiển công suất trong driver spindle. Khi các linh kiện công suất như IGBT, mạch PWM hoặc tụ DC bus bị lão hóa, khả năng cấp dòng cho motor không còn ổn định. Điều này dẫn đến hiện tượng spindle không đạt tốc độ yêu cầu, tăng tốc chậm hoặc dao động khi thay đổi tải, từ đó kích hoạt lỗi EL-13.
- Bên cạnh đó, tín hiệu phản hồi tốc độ từ spindle về driver bị sai lệch cũng là nguyên nhân rất phổ biến. Encoder hoặc cảm biến tốc độ nếu bị nhiễu, suy giảm xung hoặc đứt ngầm tín hiệu sẽ khiến hệ thống hiểu sai tốc độ thực tế của trục chính. Khi độ lệch giữa tốc độ thực tế và tốc độ lệnh vượt ngưỡng cho phép, hệ thống sẽ lập tức báo lỗi để tránh mất kiểm soát quay.
- Một nguyên nhân quan trọng khác đến từ tải cơ khí của spindle. Khi bạc đạn bị mòn, trục quay bị nặng hoặc mất cân bằng động, spindle sẽ cần mô-men xoắn lớn hơn để duy trì tốc độ. Điều này làm dòng tiêu thụ tăng bất thường, khiến driver hiểu nhầm là quá tải hoặc mất ổn định tốc độ, từ đó phát sinh lỗi EL-13, đặc biệt khi chạy tốc độ cao hoặc gia công nặng.
- Ngoài ra, nguồn cấp và môi trường điện trong máy CNC cũng có thể là yếu tố kích hoạt lỗi. Sụt áp nguồn 3 pha, DC bus không ổn định hoặc nhiễu điện từ từ biến tần, spindle khác hoặc hệ thống công suất lớn trong nhà xưởng có thể làm sai lệch tín hiệu điều khiển trong thời gian ngắn, khiến hệ thống báo lỗi dù linh kiện chưa hỏng hoàn toàn.
👉 Lỗi EL-13 trên spindle Okuma thường là kết quả của sự kết hợp giữa hệ công suất suy giảm – phản hồi tốc độ không chính xác – tải cơ khí bất thường – nhiễu và nguồn không ổn định, và chỉ khi xác định đúng điểm gốc trong chuỗi này mới có thể xử lý triệt để và tránh tái phát trong vận hành thực tế.
Phân biệt lỗi do spindle, driver spindle hoặc hệ thống tín hiệu điều khiển (Okuma MIV08-3-V5 – EL-13)
Trong thực tế xử lý lỗi EL-13 trên spindle Okuma MIV08-3-V5, việc quan trọng nhất không phải là xóa alarm mà là xác định đúng nguồn gốc lỗi nằm ở spindle cơ khí, driver công suất hay hệ thống tín hiệu điều khiển. Nếu chẩn đoán sai, máy có thể chạy lại được nhưng sẽ nhanh chóng tái lỗi khi đưa vào tải thực tế.
Lỗi xuất phát từ spindle (cơ khí + motor trục chính)
Khi lỗi đến từ spindle, đặc điểm rõ nhất là lỗi gắn chặt với tải và điều kiện gia công thực tế. Máy có thể chạy ổn ở tốc độ thấp hoặc không tải, nhưng khi tăng tốc hoặc cắt gọt nặng thì mới xuất hiện EL-13. Điều này cho thấy spindle đang gặp vấn đề về cơ khí hoặc khả năng tạo mô-men.
Trong thực tế, nguyên nhân thường là bạc đạn bị mòn, trục quay nặng, mất cân bằng động hoặc tăng ma sát khi nhiệt độ tăng. Dấu hiệu đi kèm là spindle có thể nóng bất thường, dòng tải tăng cao và có tiếng ồn cơ khí nhẹ. Nếu thay driver mà lỗi vẫn giữ nguyên theo cùng một spindle thì gần như chắc chắn lỗi nằm ở phần cơ khí.
Lỗi xuất phát từ driver spindle
Nếu lỗi đến từ driver, đặc điểm thường là tính lặp lại và ít phụ thuộc vào tải cơ khí. Spindle có thể báo EL-13 ngay khi khởi động, khi enable hoặc khi tăng tốc dù không có tải đáng kể.
Nguyên nhân thường nằm ở khối công suất như IGBT suy giảm, tụ DC bus yếu, mạch PWM lỗi hoặc mạch xử lý phản hồi tốc độ trong driver hoạt động không ổn định. Trong nhiều trường hợp, spindle và cơ khí vẫn bình thường nhưng driver không còn khả năng điều khiển chính xác tốc độ, dẫn đến mất đồng bộ và báo lỗi.
Một dấu hiệu quan trọng là khi thay spindle hoặc kiểm tra cơ khí không thay đổi lỗi, nhưng thay driver thì lỗi biến mất hoặc thay đổi hành vi.
Lỗi xuất phát từ hệ thống tín hiệu điều khiển
Đây là nhóm lỗi khó xác định nhất vì máy có thể vẫn chạy bình thường trong một số thời điểm nhưng lại báo lỗi chập chờn.
Khi lỗi liên quan đến tín hiệu, EL-13 thường xuất hiện không cố định, có thể theo tốc độ, theo rung động hoặc theo môi trường vận hành. Nguyên nhân thường là tín hiệu encoder bị nhiễu, dây tín hiệu bị suy hao, jack kết nối lỏng hoặc đứt ngầm.
Trong môi trường nhà xưởng, nhiễu từ biến tần, spindle khác hoặc hệ thống công suất lớn cũng có thể làm sai lệch tín hiệu phản hồi trong thời gian ngắn, khiến driver hiểu sai tốc độ thực tế và kích hoạt lỗi.
Điểm đặc trưng là lỗi không ổn định theo một quy luật cố định, lúc có lúc không, rất dễ gây chẩn đoán sai nếu chỉ kiểm tra tĩnh.
Quy trình kiểm tra và chẩn đoán lỗi EL-13 tại hiện trường máy phay CNC Okuma
Tại hiện trường máy phay CNC Okuma, khi xuất hiện lỗi EL-13 trên spindle MIV08-3-V5, quy trình kiểm tra không được thực hiện theo hướng thay thử linh kiện, mà luôn bắt đầu từ việc đánh giá hành vi thực tế của trục chính trong điều kiện vận hành thật. Mục tiêu là xác định chính xác lỗi thuộc spindle cơ khí, driver hay hệ thống tín hiệu, tránh xử lý sai nguyên nhân gây tái lỗi.

Trước tiên, kỹ thuật viên tiến hành khai thác hiện tượng lỗi ngay trên máy đang dừng hoặc vừa báo lỗi. Thông tin quan trọng bao gồm: lỗi xuất hiện khi khởi động, khi tăng tốc, hay chỉ khi gia công có tải; lỗi xảy ra một lần hay lặp lại liên tục; và máy có thể reset chạy lại hay không. Đây là dữ liệu nền để khoanh vùng nhanh nhóm nguyên nhân ban đầu.
Tiếp theo là bước quan sát vận hành spindle trong điều kiện không tải. Spindle được chạy lại ở tốc độ thấp đến trung bình để đánh giá độ ổn định quay, độ rung, tiếng ồn cơ khí và khả năng tăng tốc. Nếu spindle quay không trơn, có dấu hiệu nặng tải hoặc rung bất thường, hướng kiểm tra sẽ nghiêng về phần cơ khí như bạc đạn hoặc ma sát trục.
Sau đó, kỹ thuật viên chuyển sang kiểm tra tín hiệu phản hồi tốc độ và khả năng đáp ứng của driver. Trong quá trình tăng giảm tốc, theo dõi xem tốc độ thực tế có bám theo lệnh CNC hay không, có hiện tượng trễ, dao động hoặc không đạt tốc độ đặt hay không. Đây là bước quan trọng để phân biệt giữa lỗi điều khiển và lỗi cơ khí.
Song song với đó là kiểm tra hệ thống điện và tín hiệu trong tủ điều khiển. Bao gồm đo nguồn 3 pha đầu vào, kiểm tra DC bus, đánh giá tình trạng dây tín hiệu encoder, giắc kết nối và hệ thống tiếp địa. Trong môi trường nhà máy, nhiễu từ biến tần hoặc thiết bị công suất lớn có thể làm sai lệch tín hiệu trong thời gian ngắn, dẫn đến báo lỗi EL-13 không ổn định.
Trong các trường hợp phức tạp, CNCZONE thực hiện so sánh chéo giữa các trục hoặc thay thế tạm thời (swap test) giữa driver, cáp hoặc spindle để xác định chính xác thành phần gây lỗi. Nếu lỗi di chuyển theo thiết bị thì xác định được ngay phần hỏng, nếu lỗi cố định theo trục thì nghiêng về cơ khí hoặc lắp đặt.
Cuối cùng, sau khi khoanh vùng nguyên nhân, hệ thống được chạy thử tải thực tế ngay tại máy. Spindle phải vận hành qua nhiều mức tốc độ và tải khác nhau, đảm bảo không còn xuất hiện EL-13, tốc độ ổn định và không có dao động bất thường. Chỉ khi đạt trạng thái ổn định trong điều kiện sản xuất thực tế, quá trình chẩn đoán mới được xem là hoàn tất.
👉 Quy trình này giúp đảm bảo nguyên tắc cốt lõi: không sửa theo lỗi hiển thị, mà sửa theo nguyên nhân gốc trong hệ thống vận hành CNC thực tế.
Phương pháp xử lý triệt để lỗi EL-13 trên spindle Okuma MIV08-3-V5
Lỗi EL-13 trên spindle Okuma MIV08-3-V5 chỉ được xem là xử lý triệt để khi hệ thống trục chính không còn tái phát lỗi trong điều kiện gia công thực tế, bao gồm chạy tốc độ cao, thay đổi tải liên tục và vận hành dài giờ. Vì vậy, phương pháp xử lý không thể dựa vào reset alarm hay thay thế đơn lẻ, mà phải xử lý theo toàn bộ chuỗi điều khiển khép kín của spindle.

Trước hết, cần xác định đúng bản chất lỗi là mất ổn định giữa tốc độ lệnh và tốc độ thực tế hoặc phản hồi tốc độ không chính xác. Đây là điểm gốc để định hướng xử lý. Nếu bỏ qua bước này và xử lý theo cảm tính, lỗi có thể biến mất tạm thời nhưng sẽ quay lại khi máy vào tải nặng.
Trong thực tế, bước xử lý đầu tiên luôn tập trung vào hệ công suất của driver spindle. Khối chỉnh lưu, DC bus và mạch nghịch lưu phải đảm bảo cung cấp điện áp và dòng ổn định trong toàn dải tốc độ. Khi tụ lọc suy giảm, IGBT yếu hoặc mạch PWM không còn chính xác, spindle sẽ không giữ được tốc độ ổn định, đặc biệt khi tăng tốc hoặc cắt gọt nặng. Việc phục hồi phải đảm bảo cả khả năng đáp ứng động và độ ổn định khi tải thay đổi, không chỉ kiểm tra lỗi tĩnh.
Song song với đó là xử lý hệ thống phản hồi tốc độ (encoder và đường tín hiệu). Tín hiệu phản hồi phải đảm bảo không nhiễu, không mất xung và không sai lệch khi tốc độ thay đổi nhanh. Trong nhiều trường hợp thực tế, lỗi EL-13 xuất phát từ việc tín hiệu bị suy hao nhẹ nhưng chỉ bộc lộ khi chạy tốc độ cao hoặc môi trường nhiễu mạnh. Vì vậy, việc xử lý không chỉ là thay cáp mà còn phải kiểm tra tiếp địa, chống nhiễu và độ ổn định tín hiệu trong điều kiện chạy thực tế.
Tiếp theo là kiểm tra cơ khí spindle, vì đây là yếu tố thường bị bỏ sót. Nếu bạc đạn mòn, trục nặng hoặc mất cân bằng động, spindle sẽ cần dòng lớn hơn để duy trì tốc độ, dẫn đến sai lệch giữa lệnh và thực tế. Khi đó, hệ điều khiển sẽ hiểu là mất ổn định và kích hoạt EL-13. Việc xử lý phải đảm bảo spindle quay trơn, không tăng ma sát bất thường và không rung ở dải tốc độ cao.
Một yếu tố quan trọng không thể tách rời là môi trường điện trong nhà máy. Nhiễu từ biến tần, spindle khác hoặc hệ thống công suất lớn có thể làm sai lệch tín hiệu trong thời gian ngắn, gây lỗi không ổn định. Vì vậy, hệ thống tiếp địa, đường đi dây và chống nhiễu phải được xử lý đồng bộ để loại bỏ nguyên nhân tiềm ẩn.
Sau khi xử lý từng phần, bước quan trọng nhất là test tải thực tế trong điều kiện gia công CNC. Spindle phải chạy qua nhiều cấp tốc độ, tăng giảm tốc liên tục và làm việc dưới tải cắt thực tế trong thời gian đủ dài. Trong quá trình này, cần theo dõi đồng thời tốc độ, dòng tải và độ ổn định phản hồi để đảm bảo không còn dao động bất thường.
👉 Chỉ khi spindle vận hành ổn định trong toàn bộ dải điều kiện thực tế mà không phát sinh EL-13, quá trình xử lý mới được coi là triệt để. Mục tiêu cuối cùng không phải là “hết lỗi”, mà là khôi phục lại độ ổn định động học của toàn hệ thống spindle Okuma trong sản xuất CNC liên tục.
Phục hồi hệ công suất và đảm bảo độ ổn định tốc độ trục chính
Trong spindle Okuma MIV08-3-V5, hệ công suất là “trái tim” quyết định khả năng duy trì tốc độ ổn định của trục chính trong toàn bộ quá trình gia công. Khi hệ này suy giảm, spindle sẽ bắt đầu xuất hiện các hiện tượng như không đạt tốc độ đặt, dao động khi tăng tốc, hoặc báo lỗi như EL-13 trong điều kiện tải nặng. Vì vậy, phục hồi hệ công suất không chỉ là sửa lỗi, mà là khôi phục lại khả năng điều khiển mô-men và tốc độ một cách chính xác như thiết kế ban đầu.
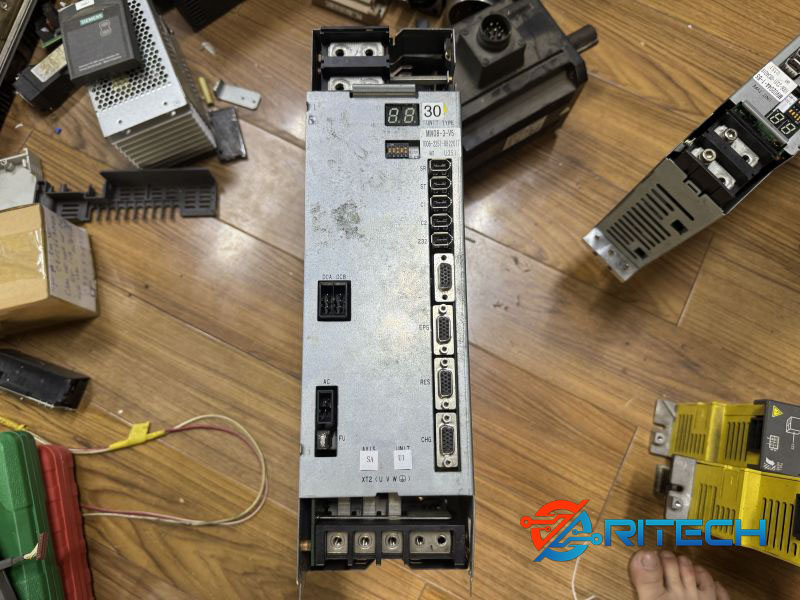
Quá trình phục hồi bắt đầu từ việc đảm bảo nguồn DC bus ổn định và không dao động khi thay đổi tải. DC bus là nền tảng cấp năng lượng cho toàn bộ khối nghịch lưu, nên chỉ cần điện áp bị sụt hoặc ripple lớn cũng sẽ làm spindle mất ổn định tốc độ. Các thành phần như tụ lọc, mạch chỉnh lưu và đường cấp nguồn phải được kiểm tra để đảm bảo khả năng duy trì điện áp ổn định trong suốt quá trình tăng giảm tốc.
Tiếp theo là khối IGBT và mạch nghịch lưu, nơi trực tiếp tạo ra dòng điều khiển cho motor spindle. Khi IGBT suy giảm khả năng đóng cắt hoặc mất cân bằng giữa các pha, spindle sẽ không còn đáp ứng chính xác theo lệnh điều khiển. Biểu hiện thực tế là tốc độ bị trễ, dao động khi có tải hoặc không giữ được tốc độ ổn định ở dải cao. Việc phục hồi ở đây phải đảm bảo không chỉ hoạt động được mà còn đáp ứng chính xác trong điều kiện thay đổi tải liên tục.
Song song với phần công suất, cần đảm bảo đồng bộ giữa hệ điều khiển và phản hồi tốc độ từ spindle. Nếu tín hiệu phản hồi bị sai lệch hoặc nhiễu, driver sẽ điều chỉnh sai dòng cấp, dẫn đến mất ổn định tốc độ. Do đó, việc phục hồi luôn đi kèm kiểm tra encoder, đường tín hiệu và khả năng chống nhiễu trong môi trường vận hành thực tế.
Một yếu tố quan trọng không thể tách rời là tải cơ khí của spindle. Nếu trục chính bị nặng, bạc đạn mòn hoặc mất cân bằng, hệ công suất sẽ luôn phải làm việc ở trạng thái quá tải nhẹ nhưng kéo dài, khiến tốc độ không ổn định dù phần điện tử đã được sửa chữa. Vì vậy, sau khi xử lý điện, spindle phải đảm bảo quay trơn, không tăng ma sát và không phát sinh rung bất thường.
Cuối cùng, toàn bộ hệ thống phải trải qua kiểm tra tốc độ trong điều kiện vận hành thực tế, bao gồm tăng tốc, giảm tốc và chạy tải liên tục. Spindle đạt yêu cầu khi tốc độ không dao động, không sụt khi vào tải và duy trì ổn định trong dải làm việc rộng.
👉 Mục tiêu của quá trình phục hồi không chỉ là sửa phần hỏng, mà là khôi phục lại khả năng điều khiển công suất chính xác và độ ổn định tốc độ trục chính trong điều kiện gia công CNC thực tế.
Tiêu chuẩn kỹ thuật và linh kiện sử dụng khi sửa spindle Okuma
Trong sửa chữa spindle Okuma MIV08-3-V5, yêu cầu quan trọng nhất là đảm bảo thiết bị sau khi phục hồi có thể vận hành ổn định trong điều kiện gia công thực tế, không chỉ đạt trạng thái “chạy được” ở chế độ không tải. Vì vậy, toàn bộ tiêu chuẩn kỹ thuật phải bám sát nguyên lý điều khiển vòng kín của hệ CNC Okuma, đặc biệt là độ ổn định tốc độ, khả năng chịu tải và độ chính xác phản hồi.
Về tiêu chuẩn kỹ thuật, spindle sau sửa chữa phải đảm bảo khả năng giữ tốc độ ổn định trong toàn dải vận hành, không dao động khi tăng giảm tốc hoặc khi tải thay đổi đột ngột. Đồng thời, hệ thống phải duy trì ổn định nhiệt khi chạy liên tục, không được xuất hiện hiện tượng trôi tốc độ do giãn nở cơ khí hoặc suy giảm linh kiện công suất theo thời gian. Một tiêu chuẩn quan trọng khác là sự đồng bộ tuyệt đối giữa driver spindle và tín hiệu phản hồi tốc độ, đảm bảo không có sai lệch giữa tốc độ lệnh và tốc độ thực tế trong mọi điều kiện làm việc.
Về linh kiện sử dụng, yêu cầu bắt buộc là đúng thông số kỹ thuật và tương thích tuyệt đối với hệ Okuma. Các linh kiện thuộc khối công suất như IGBT, diode chỉnh lưu, tụ DC bus và mạch điều khiển PWM phải đảm bảo khả năng làm việc liên tục trong môi trường công nghiệp tải nặng. Ngoài ra, các thành phần liên quan đến tín hiệu như encoder, cáp tín hiệu và giắc kết nối phải có khả năng chống nhiễu tốt, đảm bảo tín hiệu phản hồi không bị sai lệch khi máy hoạt động trong môi trường nhiều thiết bị công suất lớn.
Kiểm tra tải, chạy thử và cân bằng tốc độ spindle trước khi bàn giao
Sau khi hoàn tất sửa chữa, spindle Okuma không được bàn giao ngay mà phải trải qua quy trình kiểm tra thực tế nhằm đảm bảo khả năng vận hành ổn định trong điều kiện sản xuất liên tục. Đây là bước quyết định chất lượng sửa chữa có đạt yêu cầu hay không.
Trước tiên, spindle được chạy ở chế độ không tải để đánh giá độ trơn cơ khí, độ rung và khả năng tăng giảm tốc. Ở giai đoạn này, kỹ thuật viên theo dõi dòng tiêu thụ, độ ổn định tốc độ và tiếng ồn cơ khí để phát hiện sớm các dấu hiệu bất thường như rung nhẹ hoặc dao động tốc độ.
Tiếp theo là bước chạy tải giả lập và tải thực tế, trong đó spindle được đưa vào điều kiện gần giống gia công thật để kiểm tra khả năng chịu mô-men xoắn. Khi tải thay đổi, tốc độ phải được giữ ổn định, không sụt và không dao động vượt ngưỡng cho phép. Đây là bước quan trọng để đánh giá toàn bộ hệ công suất và khả năng đáp ứng của driver.
Sau đó tiến hành cân bằng tốc độ và kiểm tra độ ổn định động học, đảm bảo spindle không chỉ đạt tốc độ đặt mà còn duy trì ổn định trong quá trình tăng tốc, giảm tốc và chạy liên tục. Nếu phát hiện dao động hoặc sai lệch tốc độ, hệ thống sẽ được hiệu chỉnh lại để đạt trạng thái đồng bộ hoàn chỉnh.
Cuối cùng, spindle được chạy thử trong thời gian dài để mô phỏng điều kiện sản xuất thực tế. Chỉ khi hệ thống hoạt động ổn định, không phát sinh lỗi và giữ được thông số kỹ thuật trong toàn bộ dải vận hành, quá trình bàn giao mới được xem là hoàn tất.
👉 Quy trình này đảm bảo spindle Okuma sau sửa chữa đạt trạng thái ổn định – chính xác – bền vững, sẵn sàng vận hành trong môi trường CNC công nghiệp thực tế.
Chi phí sửa spindle Okuma lỗi EL-13 và các yếu tố ảnh hưởng thực tế
Chi phí sửa lỗi EL-13 trên spindle Okuma MIV08-3-V5 không có một mức cố định, vì đây là lỗi mang tính hệ thống, liên quan đồng thời đến hệ công suất, phản hồi tốc độ và tải cơ khí. Trên thực tế, chi phí chỉ có thể xác định chính xác sau khi kiểm tra trực tiếp theo điều kiện vận hành của từng máy CNC.
Yếu tố ảnh hưởng lớn nhất là mức độ hư hỏng trong khối công suất của driver spindle. Nếu chỉ suy giảm nhẹ như tụ DC bus yếu, linh kiện chưa hỏng hoàn toàn hoặc mạch điều khiển mất ổn định nhẹ, chi phí sẽ thấp hơn do có thể phục hồi cục bộ. Ngược lại, nếu IGBT, mạch PWM hoặc phần công suất bị hư hỏng sâu, quá trình xử lý sẽ phức tạp hơn và chi phí tăng tương ứng do phải can thiệp sâu vào toàn bộ khối điều khiển.
Một yếu tố quan trọng khác là tình trạng cơ khí của spindle. Nếu bạc đạn đã mòn, trục bị nặng hoặc mất cân bằng động, hệ thống sẽ luôn làm việc trong trạng thái tải cao, dẫn đến lỗi EL-13 lặp lại. Khi đó, chi phí không chỉ nằm ở phần điện mà còn bao gồm xử lý cơ khí, căn chỉnh và cân bằng lại trục chính.
Ngoài ra, hệ thống tín hiệu và môi trường điện trong nhà máy cũng ảnh hưởng đáng kể. Nhiễu từ biến tần, tiếp địa kém hoặc dây tín hiệu xuống cấp có thể làm lỗi xuất hiện chập chờn, khiến quá trình kiểm tra và xử lý kéo dài hơn. Điều này cũng ảnh hưởng trực tiếp đến tổng chi phí sửa chữa.
Khi nào nên sửa chữa thay vì thay mới spindle Okuma MIV08-3-V5
Việc quyết định sửa hay thay mới spindle không nên chỉ dựa vào mã lỗi EL-13, mà phải dựa vào khả năng phục hồi ổn định trong điều kiện gia công thực tế.
Nên ưu tiên sửa chữa khi spindle vẫn đảm bảo phần cơ khí còn tốt, không bị hư hỏng nặng, không rung lớn và lỗi chủ yếu đến từ driver, hệ công suất hoặc tín hiệu điều khiển. Trong các trường hợp này, nếu xử lý đúng nguyên nhân gốc và kiểm tra tải đầy đủ, spindle hoàn toàn có thể hoạt động ổn định lâu dài mà không cần thay mới, giúp tối ưu chi phí đáng kể cho doanh nghiệp.
Ngược lại, cần cân nhắc thay mới spindle khi trục chính đã xuống cấp nghiêm trọng như bạc đạn hư nặng, độ đảo lớn, rung cơ khí cao hoặc nhiều lỗi đồng thời trong hệ thống không còn khả năng ổn định. Trong trường hợp này, dù sửa chữa có thể giúp máy chạy lại, nhưng nguy cơ tái lỗi cao và ảnh hưởng trực tiếp đến chất lượng gia công và tiến độ sản xuất.
👉 Trong thực tế, lựa chọn đúng giữa sửa và thay không chỉ là bài toán chi phí ban đầu, mà quan trọng hơn là đảm bảo độ ổn định lâu dài của máy CNC trong sản xuất liên tục.
Lý do khách hàng lựa chọn CNCZONE khi sửa spindle Okuma tại máy phay CNC
Khách hàng lựa chọn CNCZONE khi sửa spindle Okuma chủ yếu nhờ vào khả năng chẩn đoán đúng lỗi ngay từ đầu, đặc biệt với các lỗi phức tạp như EL-13, lỗi công suất hoặc lỗi chập chờn. Thay vì kiểm tra dàn trải hoặc thay linh kiện thử, CNCZONE triển khai quy trình phân tích theo hệ thống, giúp xác định chính xác nguyên nhân gốc và xử lý triệt để. Điều này giúp giảm đáng kể thời gian sửa chữa và tránh tình trạng lỗi lặp lại sau khi đưa vào vận hành.
Bên cạnh đó, CNCZONE có kinh nghiệm thực tế với nhiều dòng spindle Okuma trên máy phay CNC, hiểu rõ đặc điểm vận hành, tải cắt và các lỗi thường gặp trong môi trường sản xuất. Nhờ vậy, quá trình sửa chữa không chỉ dừng ở việc “khắc phục lỗi” mà còn đảm bảo thiết bị vận hành ổn định lâu dài, đáp ứng yêu cầu độ chính xác cao trong gia công.
Ngoài yếu tố kỹ thuật, CNCZONE còn được khách hàng đánh giá cao nhờ quy trình làm việc rõ ràng – báo giá minh bạch – không phát sinh chi phí. Mỗi thiết bị sau sửa chữa đều được test không tải, test tải và chạy thử thực tế trước khi bàn giao, giúp khách hàng yên tâm đưa vào sản xuất ngay.
Hỗ trợ nhanh tại khu công nghiệp miền Bắc và khu vực lân cận
Một lợi thế lớn của CNCZONE là khả năng hỗ trợ nhanh tại các khu công nghiệp miền Bắc như Bắc Ninh, Thái Nguyên, Hải Phòng, Vĩnh Phúc, Hải Dương… Nhờ đã làm việc thực tế tại nhiều nhà máy, đội ngũ kỹ thuật nắm rõ điều kiện vận hành, hệ thống điện và đặc thù máy móc tại từng khu vực, giúp việc kiểm tra và xử lý diễn ra nhanh chóng, chính xác.
CNCZONE cung cấp nhiều hình thức hỗ trợ linh hoạt: tư vấn từ xa, nhận thiết bị sửa nhanh hoặc trực tiếp xuống nhà máy khi cần thiết. Điều này giúp khách hàng luôn có phương án xử lý phù hợp, giảm thiểu tối đa thời gian dừng máy và hạn chế ảnh hưởng đến tiến độ sản xuất.
👉 Với lợi thế phản hồi nhanh – xử lý đúng lỗi – kinh nghiệm thực tế sâu, CNCZONE là lựa chọn đáng tin cậy cho các doanh nghiệp khi cần sửa spindle Okuma tại khu vực miền Bắc.
Cam kết bảo hành sau sửa chữa spindle Okuma tại CNCZONE
Sau khi xử lý lỗi EL-13 trên spindle Okuma MIV08-3-V5, CNCZONE áp dụng cơ chế bảo hành dựa trên nguyên tắc đảm bảo ổn định vận hành thực tế trong môi trường gia công CNC, không chỉ dừng ở việc spindle quay lại bình thường tại thời điểm bàn giao.
Trong thời gian bảo hành, nếu spindle phát sinh lại đúng nhóm lỗi đã xử lý liên quan đến hệ công suất, driver spindle, phản hồi tốc độ hoặc các yếu tố kỹ thuật trực tiếp, CNCZONE sẽ tiếp nhận kiểm tra và xử lý lại mà không phát sinh chi phí kỹ thuật. Việc đánh giá luôn dựa trên điều kiện vận hành thực tế của máy, tránh tình trạng sửa tạm thời hoặc xóa lỗi bề mặt.
Ngoài ra, CNCZONE còn hỗ trợ theo dõi tình trạng vận hành giai đoạn đầu sau sửa chữa. Nếu máy xuất hiện dấu hiệu bất thường như dao động tốc độ, tăng dòng tải không ổn định hoặc lỗi chập chờn khi vào tải, kỹ thuật sẽ phối hợp kiểm tra lại để đảm bảo hệ thống đạt trạng thái ổn định trước khi đưa vào sản xuất liên tục.
Liên hệ xử lý lỗi EL-13 spindle Okuma MIV08-3-V5 nhanh chóng, đúng kỹ thuật
Khi máy CNC Okuma gặp lỗi EL-13 trên spindle MIV08-3-V5, việc xử lý càng sớm càng quan trọng để tránh dừng dây chuyền sản xuất và phát sinh hư hỏng lan rộng. CNCZONE tiếp nhận thông tin nhanh qua điện thoại, hình ảnh hoặc video hiện trạng để đánh giá sơ bộ nguyên nhân và đưa ra hướng xử lý phù hợp.
Sau khi tiếp nhận, kỹ thuật sẽ phân tích theo biểu hiện thực tế như thời điểm xuất hiện lỗi, trạng thái tải, tốc độ và mức độ lặp lại. Từ đó xác định hướng xử lý: hỗ trợ từ xa, kiểm tra tại chỗ hoặc cử kỹ thuật xuống nhà máy tùy mức độ phức tạp.
Trong trường hợp cần xử lý trực tiếp, CNCZONE ưu tiên khoanh vùng nhanh nguyên nhân liên quan đến spindle, driver công suất, tín hiệu phản hồi hoặc hệ thống nhiễu điện ngay tại hiện trường. Cách làm này giúp rút ngắn thời gian dừng máy và đảm bảo lỗi được xử lý đúng bản chất ngay từ lần đầu.
👉 CNCZONE cam kết hướng xử lý nhanh – đúng nguyên nhân – đúng kỹ thuật, giúp spindle Okuma sớm trở lại trạng thái vận hành ổn định trong sản xuất thực tế.