
Trong hệ thống vận hành của các dòng máy ép nhựa điện (All-Electric Injection Molding Machine) và máy công cụ CNC tải trọng lớn, bộ Servo Amplifier Fanuc alpha i SV 360 (Mã thiết bị: A06B-6240-H109) là mô-đun điều khiển động lực có công suất thuộc hàng mạnh mẽ nhất. Với dòng định mức cực đại lên tới 360A, thiết bị này chịu trách nhiệm gánh vác các trục chuyển động nặng nhất, đòi hỏi lực kéo và gia tốc cực lớn như trục kẹp khuôn (Clamping) hoặc trục phun nhựa (Injection). Do đặc thù phải hoạt động liên tục dưới dòng tải cao và trong môi trường nhà xưởng khắc nghiệt, dòng Amplifier này rất dễ gặp phải sự cố nghiêm trọng: Lỗi 11 (Hiển thị ký tự “11” trên đèn LED 7 đoạn) – Lỗi Quá dòng (Overcurrent / IPM Alarm). Hiểu được tính chất cấp bách của việc dừng máy đúc nhựa trong dây chuyền sản xuất hàng loạt, CNCZONE mang đến giải pháp tối ưu: Dịch vụ sửa chữa chuyên sâu Servo Amplifier Fanuc A06B-6240-H109 lỗi 11 giúp các nhà máy nhanh chóng khôi phục sản xuất với chi phí tiết kiệm nhất.
Tổng quan AMP Fanuc A06B-6240-H109 trong hệ thống máy ép nhựa CNC
Amplifier Fanuc A06B-6240-H109 (αiSV 360-B) là bộ khuếch đại servo thuộc dòng Fanuc Alpha i, được sử dụng phổ biến trong các hệ thống CNC công suất lớn và máy công nghiệp nặng, trong đó có máy ép nhựa. Thiết bị đóng vai trò trung tâm trong việc điều khiển motor servo, đảm bảo độ chính xác, tốc độ và lực điều khiển trong toàn bộ chu trình ép khuôn.
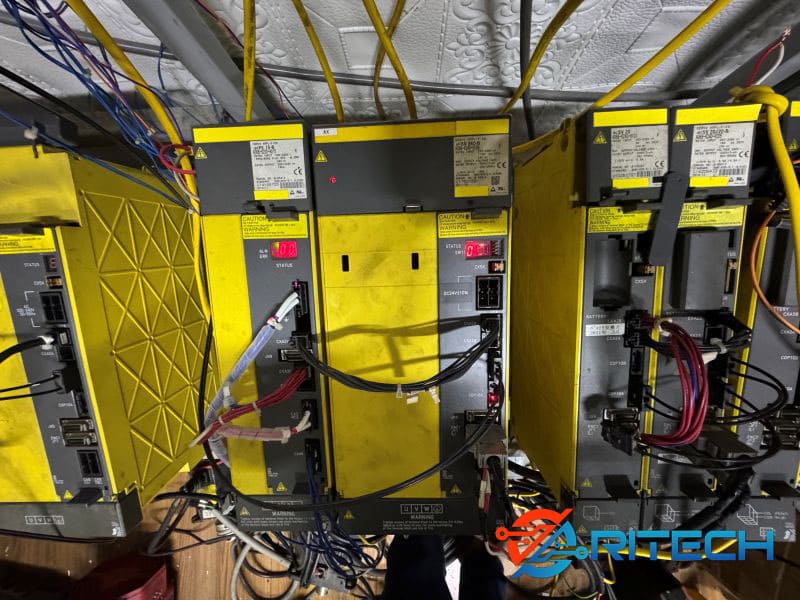
Trong hệ thống máy ép nhựa CNC, AMP Fanuc A06B-6240-H109 thường đảm nhiệm điều khiển các chuyển động quan trọng như đóng mở khuôn, điều khiển trục ép, trục đẩy sản phẩm và các cơ cấu phụ trợ. Nhờ khả năng điều khiển dòng lớn và phản hồi nhanh, thiết bị giúp đảm bảo chu trình ép ổn định, giảm sai số và nâng cao chất lượng sản phẩm.
Về cấu trúc, đây là dạng servo amplifier module công suất cao, hoạt động với nguồn 3 pha 200–240VAC, tích hợp khối công suất IGBT, mạch chỉnh lưu, bo điều khiển và hệ thống bảo vệ thông minh. Thiết kế dạng module giúp dễ dàng lắp đặt trong tủ điện và đồng bộ với hệ thống điều khiển CNC Fanuc.
Trong quá trình vận hành thực tế, đặc biệt ở máy ép nhựa, thiết bị phải làm việc với tần suất cao và tải thay đổi liên tục theo chu kỳ ép – giữ áp – hồi khuôn. Điều này khiến amplifier chịu ảnh hưởng lớn từ nhiệt độ, tải cơ khí và điều kiện môi trường, dễ phát sinh các lỗi như lỗi số 8, lỗi số 11, lỗi quá dòng, lỗi công suất hoặc lỗi nguồn.
Một điểm quan trọng của dòng A06B-6240-H109 là khả năng làm việc đồng bộ chặt chẽ với hệ điều khiển Fanuc CNC thông qua giao tiếp tốc độ cao (FSSB). Điều này giúp đảm bảo độ chính xác trong điều khiển servo nhưng cũng khiến hệ thống phụ thuộc nhiều vào trạng thái đồng bộ giữa amplifier, motor và bộ điều khiển CNC.
Khi amplifier gặp sự cố, toàn bộ hệ thống máy ép nhựa có thể dừng hoạt động ngay lập tức để bảo vệ thiết bị, gây ảnh hưởng trực tiếp đến sản xuất. Vì vậy, việc kiểm tra định kỳ, đảm bảo điều kiện làm mát, nguồn điện ổn định và xử lý sớm các dấu hiệu bất thường là rất quan trọng để duy trì độ bền và hiệu suất hệ thống.
Lỗi số 11 trên AMP Fanuc A06B-6240-H109 là gì?
Lỗi số 11 trên AMP Fanuc A06B-6240-H109 (αiSV 360-B) là một cảnh báo thuộc nhóm lỗi quá nhiệt / quá tải công suất hoặc bảo vệ IPM (Intelligent Power Module) trong hệ thống servo amplifier Fanuc Alpha i. Khi lỗi này xảy ra, hệ thống sẽ tự động ngắt hoạt động để bảo vệ khối công suất IGBT và motor servo khỏi hư hỏng nghiêm trọng.
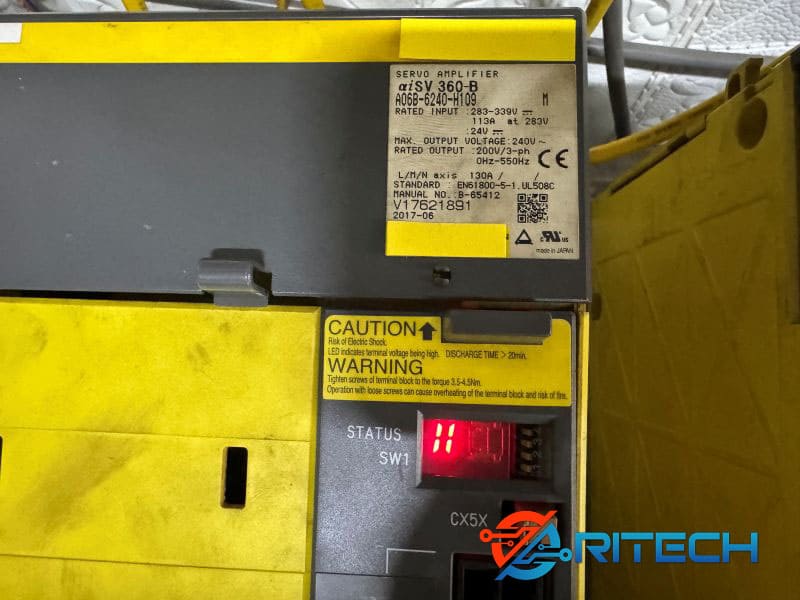
Trong thực tế, lỗi số 11 thường xuất hiện khi amplifier phát hiện điều kiện làm việc vượt ngưỡng an toàn trong quá trình cấp công suất cho motor servo.
Bản chất của lỗi số 11
Lỗi số 11 trên dòng A06B-6240-H109 thường liên quan đến các vấn đề như:
- Nhiệt độ khối công suất IGBT tăng cao vượt mức cho phép
- Tải motor servo quá nặng hoặc bị kẹt cơ khí
- Dòng điện đầu ra vượt ngưỡng thiết kế trong thời gian dài
- Hệ thống làm mát (quạt, tản nhiệt) hoạt động kém hiệu quả
- Suy giảm linh kiện trong mạch công suất hoặc mạch điều khiển
Cơ chế kích hoạt lỗi
Khi AMP Fanuc phát hiện nhiệt độ hoặc dòng điện bất thường, mạch bảo vệ bên trong (IPM protection) sẽ kích hoạt và phát tín hiệu alarm số 11. Hệ thống CNC ngay lập tức dừng trục servo để tránh cháy IGBT hoặc hư hỏng lan sang motor và bo điều khiển.
Dấu hiệu đi kèm lỗi số 11
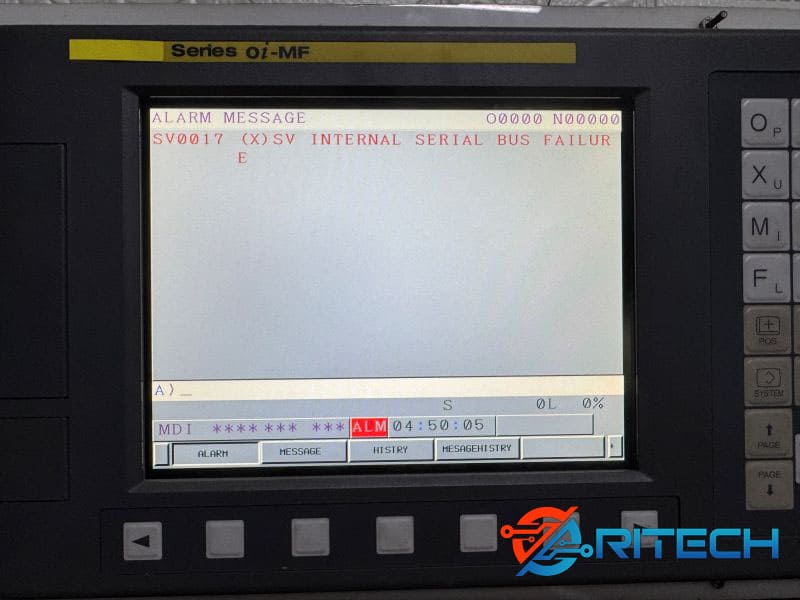
- Máy CNC hoặc máy ép nhựa dừng đột ngột trong quá trình chạy
- Trên màn hình điều khiển Fanuc xuất hiện alarm số 11
- Amplifier nóng bất thường hoặc quạt chạy yếu
- Máy chạy một thời gian rồi mới báo lỗi (lỗi theo chu kỳ tải)
Mức độ ảnh hưởng của lỗi số 11
Đây là lỗi nghiêm trọng, nếu không xử lý đúng nguyên nhân gốc có thể dẫn đến:
- Cháy IGBT công suất
- Hỏng hoàn toàn module amplifier
- Ảnh hưởng motor servo và encoder
- Dừng toàn bộ hệ thống CNC hoặc máy ép nhựa
Kết luận
Có thể hiểu đơn giản, lỗi số 11 trên AMP Fanuc A06B-6240-H109 là lỗi bảo vệ quá tải / quá nhiệt của hệ thống công suất servo, cảnh báo thiết bị đang làm việc vượt giới hạn an toàn.
Trong thực tế sửa chữa tại CNCZONE, lỗi này thường không chỉ do một nguyên nhân đơn lẻ mà cần kiểm tra tổng thể từ khối công suất, hệ thống làm mát, motor servo đến tải cơ khí của máy để xử lý triệt để và tránh tái phát.
Nguyên nhân phổ biến gây lỗi 11 trên AMP Fanuc
Lỗi 11 (hiển thị số 11 trên đèn LED) trên các bộ Servo Amplifier Fanuc là cảnh báo Quá dòng điện (Overcurrent / IPM Alarm). Khi dòng điện đầu ra cấp cho động cơ vọt quá ngưỡng an toàn hoặc mạch điều khiển nhận diện sai dòng điện, hệ thống sẽ kích hoạt lệnh bảo vệ tối cao này.
Dưới đây là các nguyên nhân phổ biến nhất gây ra lỗi 11, được chia làm hai nhóm: nguyên nhân do bản thân bộ Amplifier và nguyên nhân do các yếu tố bên ngoài máy.
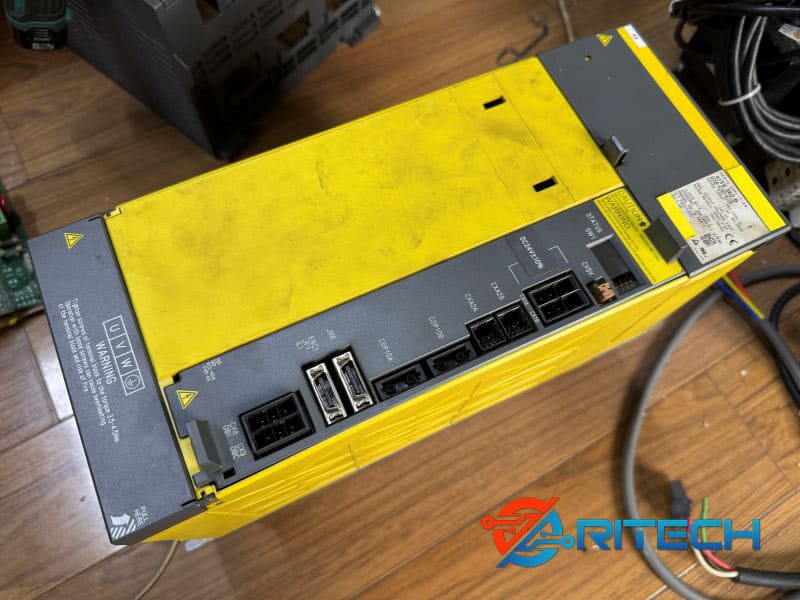
1. Nguyên nhân từ bản thân bộ Amplifier Fanuc
Đây là nhóm nguyên nhân hỏng hóc phần cứng nội bộ bên trong bộ điều khiển, chiếm phần lớn các ca báo lỗi ngay khi vừa bật nguồn:
-
Chập hỏng khối van bán dẫn công suất IGBT: Đây là nguyên nhân nguy hiểm nhất. Van công suất IGBT bị đánh thủng hoàn toàn dẫn đến hiện tượng ngắn mạch trực tiếp giữa các pha đầu ra U, V, W với nhau hoặc ngắn mạch ra vỏ mass. Khi van bị chập, lỗi 11 sẽ khóa cứng ngay khi hệ thống vừa cấp nguồn động lực (nhấn Servo ON).
-
Lỗi mạch kích xung (Drive Circuit): Các linh kiện như IC quang cách ly cao tốc hoặc các điện trở kích chân G của van công suất bị già hóa, tăng trị số hoặc bị chập. Điều này khiến việc mở các van công suất không còn đối xứng, gây ra hiện tượng trùng dẫn (hai van cùng mở một lúc) làm dòng điện tăng vọt và kích hoạt lỗi 11 để tự vệ.
-
Hỏng mạch cảm biến dòng điện (Gây lỗi quá dòng giả): Khối công suất IGBT hoàn toàn bình thường nhưng IC cảm biến dòng hoặc các mạch khuếch đại tín hiệu analog phản hồi về vi xử lý bị chập hoặc lệch trị số. Vi xử lý nhận sai thông tin và phát ra cảnh báo lỗi 11 oan ngay khi vừa bật nguồn điều khiển 24V mà chưa cần chạy máy.
-
Bo mạch bị rỉ sét, rò điện do bám bẩn công nghiệp: Môi trường nhà xưởng máy ép nhựa có nhiều hơi dầu thủy lực và khí nhựa. Quạt tản nhiệt hút các tạp chất này bám dày lên bo mạch sợi in. Lớp bẩn này gặp độ ẩm cao sẽ tạo thành các cầu dẫn điện siêu nhỏ, gây phóng điện rò rỉ điện áp cao làm nhiễu loạn mạch tín hiệu kích xung.
2. Nguyên nhân từ các yếu tố ngoại vi bên ngoài
Nhiều trường hợp bộ Amplifier hoàn toàn khỏe mạnh nhưng phải báo lỗi 11 do chịu tác động xấu từ các thiết bị kết nối bên ngoài:
-
Sự cố từ phía Motor Servo: Cuộn dây bên trong motor servo bị om dây, chạm chập giữa các pha hoặc bị rò điện ra vỏ (thường do dầu thủy lực hoặc nước làm mát lọt vào đuôi mô-tơ qua đường Encoder hoặc phớt đầu trục).
-
Lỗi hệ thống cáp động lực: Dây cáp điện lực nối từ bộ Amplifier ra motor chạy trong xích nhựa lâu ngày bị ma sát, uốn cong liên tục dẫn đến xước vỏ cách điện, gây hiện tượng chạm chập các pha hoặc chập ra khung máy.
-
Quá tải cơ khí hoặc kẹt tải thủy lực: Cơ cấu cơ khí của máy bị nặng, vít me hoặc hệ thống khuỷu kẹp khuôn bị khô dầu, kẹt cứng. Trên các dòng máy lai, việc van tỷ lệ thủy lực bị kẹt cũng khiến motor servo phải gồng mình sinh lực lớn để kéo tải. Khi motor bị ghì chặt, dòng điện sẽ vọt quá giới hạn kịch khung (ví dụ vượt quá 360A đối với mã H109) làm bộ Amplifier nhảy lỗi 11 để bảo vệ motor khỏi cháy.
3. Mẹo phân biệt nhanh bản chất lỗi để xử lý
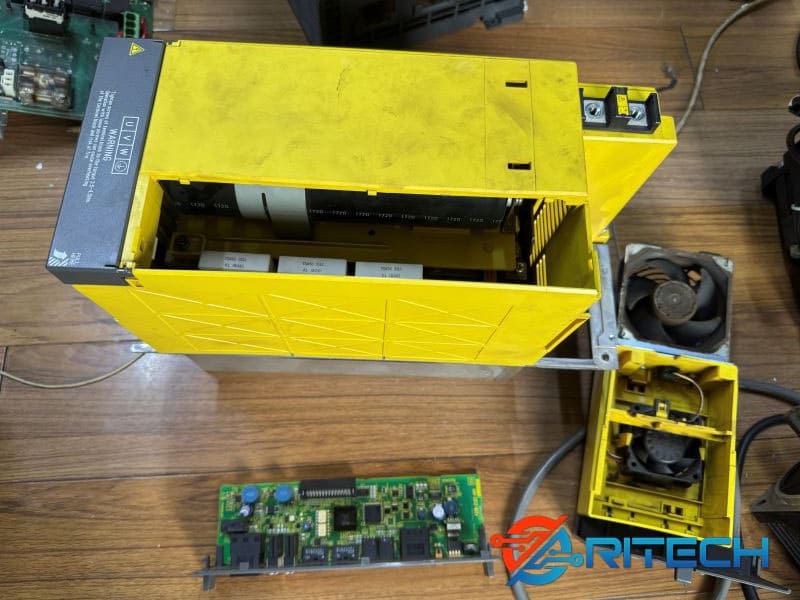
Kỹ sư CNCZONE thường dựa vào thời điểm xuất hiện lỗi để khoanh vùng nguyên nhân một cách chính xác:
-
Lỗi 11 xuất hiện ngay khi vừa bật nguồn điều khiển 24V: Phần lớn do lỗi mạch cảm biến dòng (quá dòng giả) hoặc bo mạch đang bị chập nguồn hạ áp nội bộ.
-
Lỗi 11 xuất hiện ngay khi vừa nhấn Servo ON (Mở nguồn động lực): Khả năng cao là khối công suất IGBT đã bị chập nổ hoàn toàn, hoặc mô-tơ, cáp động lực bên ngoài đang bị chạm mass trực tiếp.
-
Máy chạy được một lúc, hoặc khi trục bắt đầu tăng tốc nhanh mới báo lỗi 11: Thường do cơ khí bị nặng gây quá tải, van công suất bị quá nhiệt (om nhiệt do quạt tản nhiệt yếu) hoặc mạch kích xung bị rò điện khi điện áp tăng cao.
Quy trình kiểm tra và chẩn đoán AMP Fanuc tại CNCZONE
Tại CNCZONE, quy trình kiểm tra và chẩn đoán bộ Servo Amplifier Fanuc (đặc biệt là các dòng công suất lớn như mã A06B-6240-H109 dòng 360A chuyên dụng cho máy ép nhựa) được thực hiện theo một trình tự kỹ thuật nghiêm ngặt. Quy trình này giúp cô lập hoàn toàn pan bệnh, phân biệt rõ ràng giữa lỗi nội bộ phần cứng và lỗi do yếu tố ngoại vi tác động.
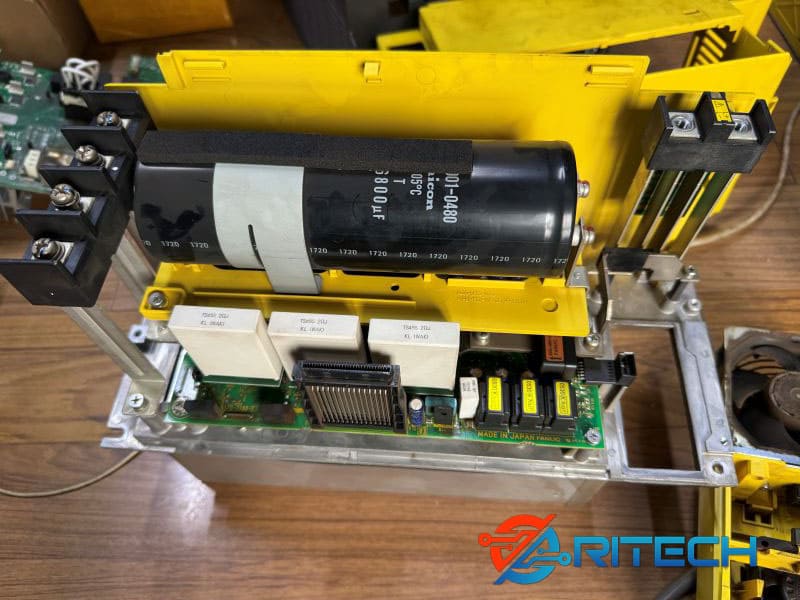
Dưới đây là 4 giai đoạn kiểm tra và chẩn đoán chuyên sâu được áp dụng thực tế tại phòng Lab của CNCZONE:
Giai đoạn 1: Kiểm tra nguồn cấp, DC Bus và tình trạng khối công suất
Mục tiêu của giai đoạn này là đảm bảo nền tảng năng lượng ổn định và loại trừ nguy cơ chập cháy mạch động lực trước khi cấp điện cho thiết bị.
-
Kiểm tra nguồn điều khiển 24VDC: Kỹ sư tiến hành đo trực tiếp tại giắc cắm nguồn nuôi bo mạch (chân CXA2A/B). Điện áp phải đạt độ ổn định tiêu chuẩn. Nếu nguồn 24V tổng của tủ điện bị trồi sụt do các van thủy lực hoặc khởi động từ trên máy ép nhựa đóng ngắt, vi xử lý sẽ bị treo và dễ kích hoạt các lỗi truyền thông hoặc lỗi hệ thống.
-
Kiểm tra điện áp thanh cái DC Bus: Đo điện áp tại hai giao điểm P và N nhận từ mô-đun nguồn tổng (Power Supply). Đồng thời, kiểm tra ngoại quan dàn tụ lọc nguồn nội bộ xem có dấu hiệu bị phồng, chảy dung dịch hoặc giảm dung lượng do già hóa nhiệt hay không.
-
Đo tĩnh khối công suất IGBT: Sử dụng đồng hồ vạn năng thang đo Diode để đo kiểm độ cách điện thuận – ngược giữa các cọc ra mô-tơ (U, V, W) với cực dương P(+) và cực âm N(-). Việc này giúp xác định ngay xem van công suất có bị đánh thủng gây ngắn mạch hay không trước khi làm các bước tiếp theo.
Giai đoạn 2: Phân tích bo điều khiển, mạch kích và hệ thống phản hồi servo
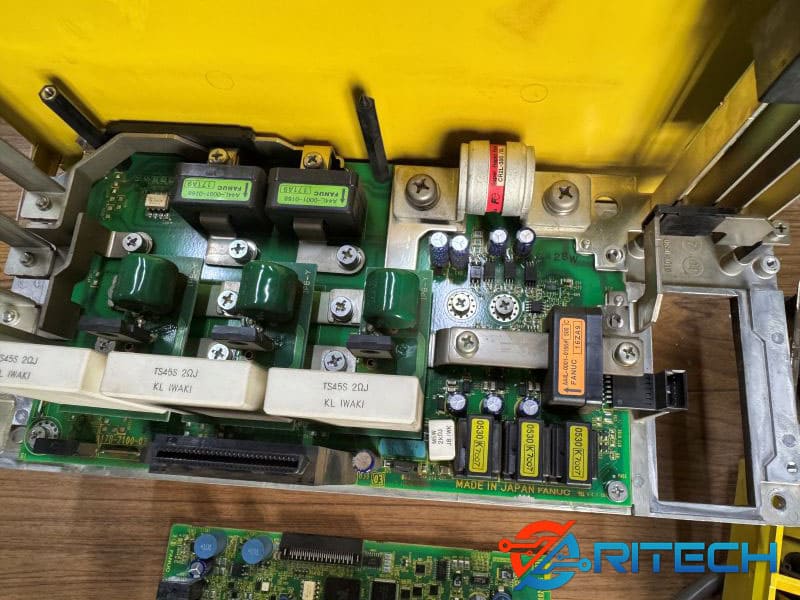
Khi khối động lực được xác định là an toàn, kỹ sư CNCZONE sẽ tập trung mổ xẻ bo mạch điều khiển (Control Board) để tìm nguyên nhân gốc rễ của các mã lỗi như lỗi 11 (quá dòng) hoặc lỗi 8 (truyền thông).
-
Kiểm tra các mức nguồn hạ áp nội bộ: Đo kiểm các điểm test (Test Point) trên bo mạch để xác định nguồn nuôi cho vi xử lý và các chip số (như các mức nguồn 5V, 3.3V, 1.2V). Sự sụt giảm của các mức nguồn này thường do chập tụ gốm SMD, làm lỗi toàn bộ mạch xử lý tín hiệu.
-
Phân tích mạch kích xung (Drive Circuit): Kiểm tra tính đối xứng của các đường cấp xung điều khiển từ MCU qua IC quang cách ly (Opto) đến chân G của van công suất IGBT để đảm bảo mạch kích không bị rò điện.
-
Kiểm tra hệ thống truyền thông và cảm biến: * Đối với lỗi truyền thông (lỗi 8): Sử dụng thiết bị đo chuyên dụng để kiểm tra cường độ phát quang và độ nhạy của mắt nhận/phát quang FSSB (cổng COP10A/B).
-
Đối với lỗi quá dòng (lỗi 11): Đo quét mạch cảm biến dòng điện (Current Sensor) để xác định xem thiết bị có đang bị lỗi quá dòng giả do linh kiện phản hồi analog bị sai lệch trị số hay không.
-
Giai đoạn 3: Kiểm tra motor servo, encoder và tải cơ khí ngoại vi
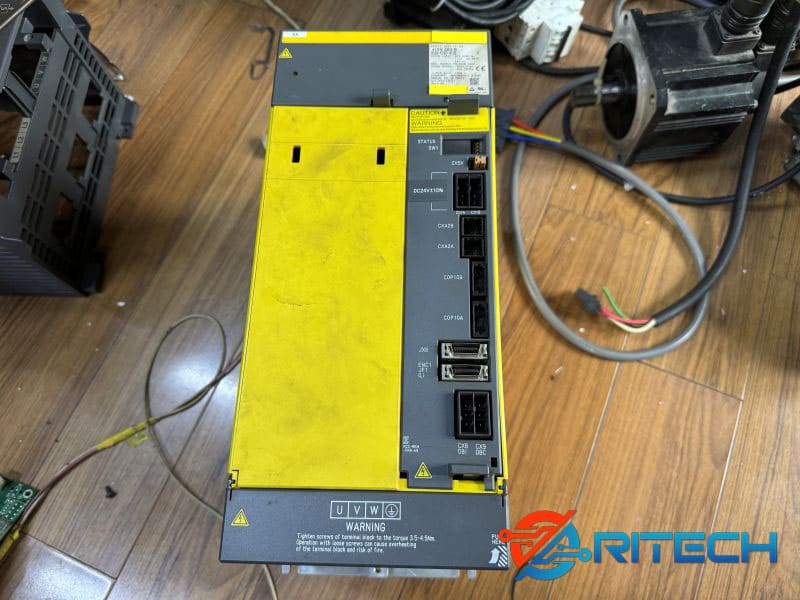
Nhiều trường hợp bộ Amplifier hoàn toàn bình thường nhưng bị hệ thống ngoại vi lỗi kéo theo. CNCZONE sẽ mở rộng phạm vi chẩn đoán ra ngoài tủ điện:
-
Đo cách điện cuộn dây Motor Servo: Sử dụng đồng hồ Megomet thử nghiệm ở điện áp phù hợp để đo độ cách điện giữa các cuộn pha với vỏ động cơ. Đối với máy ép nhựa, dầu thủy lực hoặc nước làm mát lọt vào đuôi mô-tơ qua phớt đầu trục là tác nhân hàng đầu gây rò điện và sinh nhiễu cao tần.
-
Kiểm tra cáp động lực và cáp phản hồi: Kiểm tra dây cáp chạy trong xích nhựa xem có bị ma sát làm xước vỏ chạm mass, hoặc giắc cắm Encoder (JF1) có bị lỏng, dính dầu hay không.
-
Đánh giá tải cơ khí và thủy lực: Kiểm tra xem hệ thống trục vít me, khuỷu kẹp khuôn có bị khô dầu, kẹt cơ khí hoặc van tỷ lệ thủy lực có bị kẹt hay không. Tải bị ghì chặt sẽ ép mô-tơ gồng dòng kịch khung, khiến Amplifier phải nhảy lỗi bảo vệ.
Giai đoạn 4: Xác định nguyên nhân gốc và lập phương án xử lý
Sau khi tổng hợp toàn bộ dữ liệu đo đạc, kỹ sư CNCZONE sẽ lập bảng đối chiếu để đưa ra kết luận chính xác về nguyên nhân gốc rễ (Root Cause):
| Hiện tượng kiểm tra | Kết quả chẩn đoán thực tế | Xác định nguyên nhân gốc |
| Đo tĩnh phát hiện điện trở giữa các pha U, V, W với P, N bằng 0 ôm. | Van bán dẫn công suất đã bị đánh thủng hoàn toàn. | Lỗi phần cứng động lực: Chập cháy khối công suất IGBT do quá tải hoặc om nhiệt. |
| Khối công suất IGBT bình thường, máy báo lỗi ngay khi vừa cấp nguồn điều khiển 24V. | Mạch analog phản hồi dòng điện về vi xử lý bị sai lệch điện áp tĩnh. | Lỗi phần cứng điều khiển: Hỏng IC cảm biến dòng điện hoặc chập mạch nguồn nuôi tín hiệu (Gây lỗi quá dòng giả). |
| Đèn hiển thị lỗi truyền thông đứng yên, đo nguồn nội bộ ổn định. | Tín hiệu ánh sáng không đi qua được cổng FSSB hoặc chip xử lý không phản hồi. | Lỗi đường truyền số: Chết mắt nhận/phát quang hoặc hỏng chip xử lý giao thức truyền thông FSSB. |
| Thiết bị chạy không tải bình thường, cứ tăng tốc nhanh hoặc vào tải nặng là nhảy lỗi. | Phát hiện dòng điện tăng vọt kịch khung hoặc xuất hiện sóng hài lớn gây nhiễu mạch kích. | Lỗi do yếu tố ngoại vi: Cơ khí bị kẹt, motor bị rò điện hoặc hệ thống tiếp địa (Grounding) của máy bị kém. |
Khuyên dùng từ CNCZONE: Quy trình chẩn đoán 4 giai đoạn này giúp cô lập hoàn toàn pan bệnh, đảm bảo việc sửa chữa đạt độ chính xác tuyệt đối, trị tận gốc bệnh và không để lại nguy cơ tái phát khi thiết bị quay trở lại dây chuyền sản xuất tại nhà máy.
Quy trình sửa chữa AMP Fanuc A06B-6240-H109 lỗi 11 tại CNCZONE
Tại CNCZONE, quy trình sửa chữa và khôi phục phần cứng cho bộ Servo Amplifier Fanuc A06B-6240-H109 bị lỗi 11 (Quá dòng / IPM Alarm) được thực hiện theo một tiêu chuẩn kỹ thuật nghiêm ngặt. Do đây là dòng mô-đun công suất đại dòng (360A) chuyên dụng cho các trục nặng của máy ép nhựa điện, việc sửa chữa mạch kích xung và thay thế khối công suất đòi hỏi độ chính xác tuyệt đối để đảm bảo thiết bị không bị nổ lại khi vận hành ở tải cao.

Dưới đây là quy trình sửa chữa chuyên sâu gồm 5 bước tiêu chuẩn công nghiệp được áp dụng thực tế tại phòng Lab của CNCZONE:
1. Chi tiết 5 bước quy trình sửa chữa phần cứng tại CNCZONE
Bước 1: Tháo rã độc lập và xử lý bám bẩn công nghiệp
-
Kỹ sư tiến hành tách biệt hoàn toàn bo mạch điều khiển sợi (Control Board) ra khỏi module công suất động lực và tấm nhôm tản nhiệt dày phía sau. Quá trình tháo rã tuân thủ nghiêm ngặt quy tắc chống tĩnh điện (ESD).
-
Do đặc thù máy ép nhựa phát sinh rất nhiều hơi dầu thủy lực và khí nhựa, bo mạch sau khi tháo ra sẽ được đưa vào bể tẩy rửa siêu âm bằng hóa chất chuyên dụng để đánh bay màng bẩn rò điện, ngăn ngừa hiện tượng phóng điện cao áp giữa các đường mạch in.
Bước 2: Thay thế khối công suất IGBT chính hãng

-
Sau khi xác định chính xác các van bán dẫn công suất IGBT bị đánh thủng ở giai đoạn chẩn đoán, kỹ sư tiến hành bóc tách linh kiện hỏng ra khỏi khối động lực.
-
Thay thế bằng khối công suất IGBT mới 100% chính hãng (thường của các thương hiệu bán dẫn gốc như Fuji, Mitsubishi…). CNCZONE tuyệt đối không sử dụng linh kiện bóc máy cũ (hàng rã xác) vì loại này đã bị già hóa nhiệt, rất dễ chết lại khi chịu tải dòng lớn 360A.
Bước 3: Đồng bộ hóa mạch kích xung (Drive Circuit)
-
Khi IGBT bị nổ chập, điện áp cao từ mạch động lực thường sẽ xông ngược về phá hủy mạch kích. Kỹ sư bắt buộc phải kiểm tra và thay thế đồng bộ các linh kiện liên quan bao gồm: các IC quang cách ly cao tốc (Optocoupler), điện trở kích chân G (Gate Resistor) và các diode bảo vệ.
-
Việc đồng bộ mạch kích đảm bảo tín hiệu đóng ngắt van công suất vuông vắn, các van đối xứng tuyệt đối, triệt tiêu hoàn toàn nguy cơ trùng dẫn (hai van cùng mở gây ngắn mạch nguồn DC Bus).
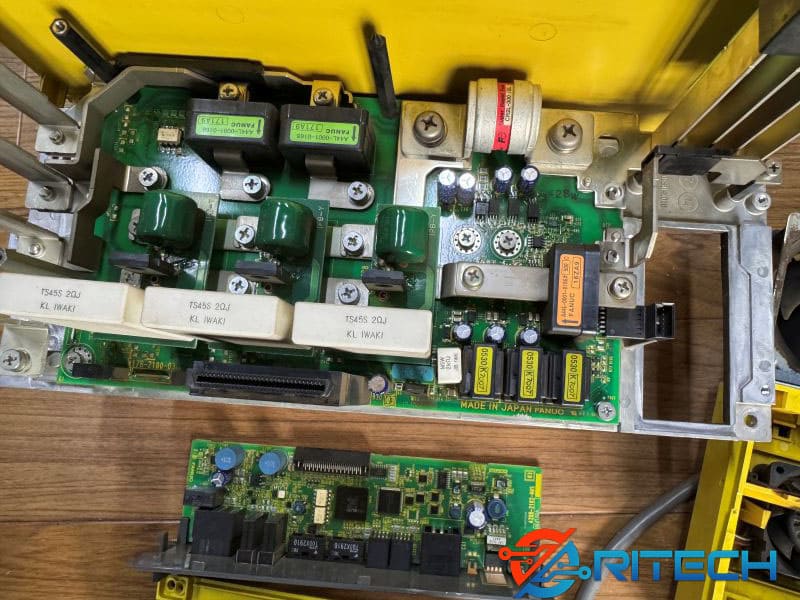
Bước 4: Sửa chữa mạch cảm biến dòng và mạch nguồn Low-Voltage
-
Đối với các trường hợp lỗi quá dòng giả, kỹ sư tiến hành thay mới IC cảm biến dòng điện (Current Sensor) chuẩn Fanuc và căn chỉnh lại mạch khuếch đại analog phản hồi về vi xử lý.
-
Xử lý dứt điểm các linh kiện ổn áp nguồn nuôi nội bộ (5V, 3.3V) để mạch tín hiệu hoạt động ổn định, không bị sai lệch điện áp tĩnh. Sau khi hoàn thành hàn linh kiện, bo mạch được đưa vào tủ sấy nhiệt độ tiêu chuẩn từ 2 – 4 tiếng để đạt độ cách điện tuyệt đối.
Bước 5: Lắp ráp công nghiệp và bảo dưỡng hệ thống giải nhiệt
-
Tiến hành lắp ráp bo điều khiển trở lại khối động lực. Làm sạch lớp keo cũ và phủ một lớp mỡ tản nhiệt (Thermal Paste) chuyên dụng mới lên bề mặt tiếp xúc của IGBT và tấm nhôm để tối ưu hóa khả năng giải nhiệt.
-
Kiểm tra dòng tiêu thụ của hệ thống quạt tản nhiệt nội bộ. Nếu quạt có dấu hiệu kẹt cốt, kêu to hoặc quay chậm, CNCZONE sẽ tiến hành thay mới để bảo vệ thiết bị khi vận hành liên tục trong nhà xưởng nóng bức.
2. Quy trình thử nghiệm động (Test tải thực tế) trước khi xuất xưởng

Thiết bị sau khi sửa chữa xong phần cứng bắt buộc phải trải qua chu trình kiểm tra 3 giai đoạn nghiêm ngặt trên hệ thống bàn test độc quyền mô phỏng chuẩn Fanuc tại phòng Lab của CNCZONE:
| Giai đoạn Test | Phương thức thực hiện kỹ thuật | Tiêu chuẩn xuất xưởng đạt |
| Giai đoạn 1: Test tĩnh cấp nguồn | Cấp nguồn điều khiển 24VDC, kết nối cáp quang FSSB vòng về bộ CNC mô phỏng để mở máy. | Đèn LED 7 đoạn phía trước xóa hoàn toàn số 11, chuyển sang trạng thái chờ sẵn sàng (hiển thị ký tự 0 hoặc -). Hệ thống CNC không còn báo lỗi SV0436 hay SV0449. |
| Giai đoạn 2: Chạy thử động (JOG / G-code) | Kết nối thiết bị với động cơ Servo mã dòng Alpha công suất lớn tương thích. Kích hoạt lệnh chạy trục, thực hiện các chu trình tăng/giảm tốc đột ngột. | Động cơ quay mượt mà, không bị giật khựng. Màn hình led của Amplifier không xuất hiện lại lỗi 11 khi van công suất mở dòng để kéo động cơ gia tốc. |
| Giai đoạn 3: Burn-in Test (Ngâm tải tuần hoàn) | Cho thiết bị chạy tuần hoàn liên tục dưới tải mô phỏng từ 2 đến 4 tiếng liên tục tại phòng Lab. | Nhiệt độ của khối tản nhiệt ổn định trong ngưỡng an toàn, dòng điện các pha đầu ra U, V, W cân bằng tuyệt đối, không có hiện tượng báo lỗi nguyên nhân ngẫu nhiên. |
3. Lợi ích khi sửa chữa lỗi 11 bộ H109 tại CNCZONE
-
Cắm là chạy (Plug and Play): CNCZONE giữ nguyên bo mạch gốc và toàn bộ hệ thống tham số cài đặt (Parameter) của máy khách hàng. Khi nhận lại thiết bị, nhà máy chỉ cần cắm lại giắc, bắt thanh đồng là máy chạy ngay, không lo bị mất dữ liệu hay phải cấu hình lại trục.
-
Tiết kiệm tối đa chi phí: Giải pháp sửa chữa khôi phục phần cứng giúp doanh nghiệp tiết kiệm từ 60% đến 80% ngân sách so với việc phải đặt mua mới nguyên cụm từ hãng.
-
Thời gian xử lý siêu tốc: Kho linh kiện (IGBT, Opto, Cảm biến dòng) luôn sẵn sàng tại kho, hỗ trợ sửa chữa lấy ngay trong ngày đối với các ca dừng máy khẩn cấp của các nhà xưởng tại Hưng Yên, Bắc Ninh, Hà Nội… hạn chế tối đa thiệt hại do gián đoạn sản xuất.
Giải pháp sửa chữa thay vì thay mới AMP Fanuc
Khi bộ Servo Amplifier Fanuc công suất lớn bị lỗi (như dòng 360A mã A06B-6240-H109 báo lỗi 11 hoặc mã A06B-6117-H109 báo lỗi 8), các doanh nghiệp thường đứng trước hai lựa chọn: Đặt mua một bộ mới từ hãng hoặc tiến hành sửa chữa khôi phục phần cứng. Thực tế vận hành tại các nhà máy đúc ép nhựa và gia công CNC cho thấy, giải pháp sửa chữa chuyên sâu mang lại những lợi ích vượt trội về cả mặt kinh tế lẫn kỹ thuật so với việc thay mới hoàn toàn.
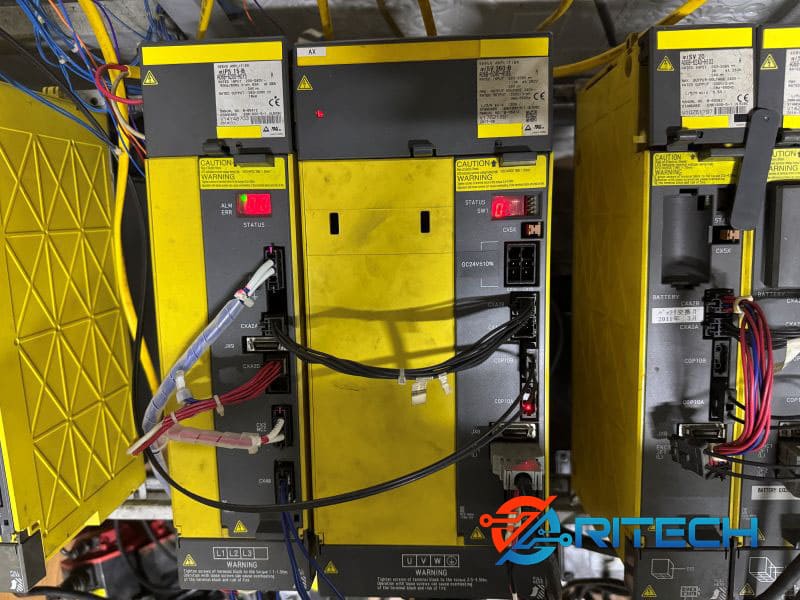
1. Bảng so sánh hiệu quả kinh tế và vận hành
| Tiêu chí so sánh | Giải pháp Thay mới thiết bị | Giải pháp Sửa chữa tại CNCZONE |
| Chi phí đầu tư | Rất cao. Các dòng Amplifier đại dòng (360A) của Fanuc có giá thành cực kỳ đắt đỏ, chiếm tỷ trọng lớn trong ngân sách bảo trì. | Tiết kiệm từ 60% đến 80% chi phí so với việc mua mới nguyên cụm từ chính hãng. |
| Thời gian dừng máy (Downtime) | Phải chờ đợi đặt hàng nhập khẩu (thường mất từ vài tuần đến vài tháng nếu kho của hãng không có sẵn mã chuyên dụng). | Xử lý nhanh trong ngày hoặc từ 1 đến 2 ngày làm việc nhờ kho linh kiện chính hãng luôn có sẵn. |
| Tính tương thích hệ thống | Có rủi ro phải cấu hình lại hệ thống, nạp lại firmware hoặc cài đặt lại tham số trục (Parameter) trên máy CNC. | Giữ nguyên bo mạch gốc của máy, lắp đặt dạng cắm là chạy (Plug and Play), không lo mất dữ liệu tham số. |
| Độ tin cậy kỹ thuật | Đạt 100% nếu là hàng mới tinh từ hãng (nhưng nếu mua phải hàng bãi cũ trôi nổi thì rủi ro rất cao do linh kiện đã già hóa). | Khôi phục 100% hiệu suất gốc nhờ thay mới chính xác các linh kiện hư hỏng bằng hàng zin, mới hoàn toàn. |
| Tác động môi trường | Thải bỏ hoàn toàn thiết bị cũ, làm gia tăng lượng rác thải điện tử công nghiệp tại nhà xưởng. | Tái sử dụng phần khung vỏ, bo sợi và khối nhôm tản nhiệt còn tốt, tối ưu hóa tối đa vòng đời của thiết bị. |
2. Bản chất kỹ thuật: Tại sao sửa chữa lại hiệu quả như thay mới?
Nhiều quản lý nhà xưởng lo ngại việc sửa chữa bo mạch công suất lớn sẽ không bền. Tuy nhiên, cấu tạo mô-đun hóa thông minh của Fanuc cho phép khôi phục thiết bị về trạng thái hoàn hảo như ban đầu vì những lý do sau:
-
Sửa đúng bệnh gốc, bảo toàn phần còn lại: Các lỗi phổ biến như lỗi 11 (quá dòng) hay lỗi 8 (lỗi truyền thông cáp quang) bản chất chỉ là sự cố cục bộ tại khối van công suất IGBT, mạch kích xung hoặc chip FSSB trên bo điều khiển. Trong khi đó, phần khung vỏ, tấm tản nhiệt nhôm dày và các đường mạch chịu lực – những thành phần chiếm phần lớn khối lượng và giá trị phần cứng – hoàn toàn không bị tổn hại. Việc thay thế chính xác linh kiện hỏng sẽ đưa thiết bị về trạng thái hoạt động bình thường.
-
Linh kiện thay thế mới hoàn toàn chuẩn hãng: CNCZONE cam kết không sử dụng linh kiện rã xác cũ. Toàn bộ van bán dẫn công suất IGBT, IC quang cách ly mạch kích, cảm biến dòng hay mắt quang truyền thông đều dùng hàng mới 100% từ các nhà sản xuất bán dẫn gốc cho Fanuc (như Fuji, Mitsubishi, Toshiba, Broadcom…), đảm bảo các thông số kỹ thuật trùng khớp hoàn toàn với thiết bị nguyên bản.
-
Tránh rủi ro từ “hàng bãi” trôi nổi: Việc mua một bộ Amplifier cũ “nguyên bản” trên thị trường bãi tiềm ẩn rủi ro rất cao. Dù bo mạch chưa qua sửa chữa, nhưng dàn tụ điện nội bộ và hệ thống quạt tản nhiệt của bộ đó đã bị già hóa qua nhiều năm sử dụng, rất dễ phát sinh lỗi ngẫu nhiên do sốc nhiệt sau một thời gian ngắn chạy máy.
3. Quy trình đồng bộ hóa để đảm bảo độ bền tối đa sau sửa chữa
Để giải pháp sửa chữa đạt độ bền tương đương từ 95% đến 98% so với bộ mới mua và ngăn ngừa nguy cơ tái phát bệnh, kỹ sư CNCZONE luôn thực hiện các biện pháp gia cố phần cứng toàn diện:

-
Đồng bộ hóa mạch bảo vệ: Khi thay mới khối công suất IGBT, kỹ sư bắt buộc phải thay thế đồng bộ các IC quang cách ly (Optocoupler) và điện trở kích chân G để đảm bảo các van công suất đóng ngắt đối xứng tuyệt đối, triệt tiêu nguy cơ trùng dẫn gây nổ lại mạch.
-
Tẩy rửa và sấy cách điện công nghiệp: Bo mạch được đưa vào bể tẩy rửa siêu âm để loại bỏ hoàn toàn màng bẩn do hơi dầu thủy lực và khí nhựa bám vào (tác nhân gây rò rỉ điện áp cao). Sau đó bo mạch được sấy nhiệt liên tục từ 2 đến 4 tiếng để đạt độ cách điện tuyệt đối.
-
Bảo dưỡng hệ thống giải nhiệt: Thay mới mỡ tản nhiệt chuyên dụng cho khối công suất và thay thế hệ thống quạt làm mát nội bộ nếu quạt cũ đã yếu cốt, giúp thiết bị luôn mát mẻ khi vận hành liên tục dưới tải nặng.
Kết luận: Đối với các dòng Servo Amplifier Fanuc công suất lớn, giải pháp sửa chữa phần cứng chuyên sâu tại CNCZONE không chỉ là phương án tình thế để cứu máy, mà là một chiến lược tối ưu hóa chi phí thông minh, giúp doanh nghiệp tiết kiệm tối đa ngân sách bảo trì mà vẫn đảm bảo dây chuyền sản xuất vận hành ổn định, liên tục và an toàn.
Chính sách bảo hành sau sửa chữa tại CNCZONE
CNCZONE xây dựng chính sách bảo hành rõ ràng, minh bạch nhằm đảm bảo khách hàng yên tâm khi sử dụng các thiết bị đã sửa chữa như servo, biến tần, amplifier Fanuc và các hệ thống điều khiển công nghiệp. Chính sách được thiết kế dựa trên thực tế vận hành trong môi trường sản xuất, giúp đảm bảo thiết bị hoạt động ổn định và hạn chế tối đa lỗi tái phát sau sửa chữa.
Thời gian bảo hành sau sửa chữa thường từ 03 tháng trở lên, tùy theo mức độ hư hỏng ban đầu, tình trạng thiết bị và hạng mục kỹ thuật đã xử lý. Đối với các trường hợp thay thế linh kiện mới, phục hồi chuyên sâu hoặc sửa chữa toàn bộ khối công suất, thời gian bảo hành có thể được kéo dài hơn theo từng điều kiện thực tế của thiết bị.
Trong thời gian bảo hành, nếu thiết bị phát sinh lại lỗi thuộc đúng hạng mục đã sửa chữa, CNCZONE sẽ tiếp nhận kiểm tra và xử lý lại theo cam kết kỹ thuật, đảm bảo không phát sinh thêm chi phí cho khách hàng trong phạm vi bảo hành. Trước khi bàn giao, tất cả thiết bị đều được kiểm tra kỹ lưỡng, chạy thử không tải và test tải thực tế để đảm bảo độ ổn định khi đưa vào vận hành.
Bên cạnh đó, CNCZONE còn hỗ trợ tư vấn kỹ thuật trong suốt quá trình sử dụng, bao gồm hướng dẫn kiểm tra nguồn điện, điều kiện môi trường, hệ thống làm mát và tải vận hành nhằm giúp khách hàng hạn chế tối đa nguy cơ tái phát lỗi.
Với chính sách bảo hành linh hoạt, bám sát thực tế vận hành và luôn đặt hiệu quả sử dụng lâu dài lên hàng đầu, CNCZONE cam kết mang đến giải pháp sửa chữa ổn định – bền vững – tối ưu chi phí cho khách hàng trong ngành công nghiệp CNC.
Hỗ trợ sửa AMP Fanuc toàn quốc – đặc biệt khu vực miền Bắc
CNCZONE cung cấp dịch vụ sửa chữa AMP Fanuc trên phạm vi toàn quốc, hỗ trợ nhanh chóng cho các nhà máy, xưởng sản xuất và dây chuyền tự động hóa đang sử dụng hệ thống CNC. Với kinh nghiệm thực tế xử lý nhiều dòng amplifier Fanuc như A06B-6117, A06B-6240 và các series Alpha i, CNCZONE có khả năng khắc phục hiệu quả các lỗi phổ biến như lỗi số 8, lỗi số 11, lỗi quá dòng, lỗi quá áp, lỗi nguồn và lỗi công suất.
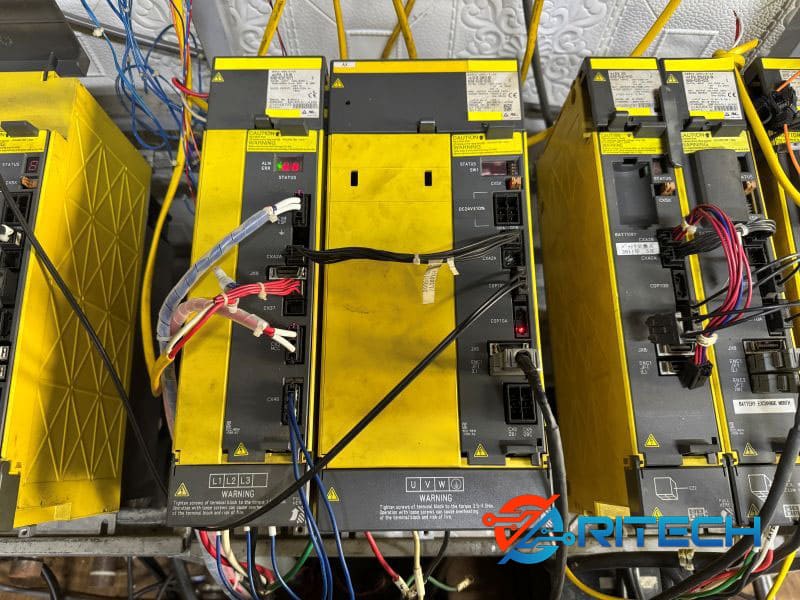
Đặc biệt tại khu vực miền Bắc, CNCZONE hỗ trợ kỹ thuật nhanh cho các tỉnh và khu công nghiệp trọng điểm như Hà Nội, Bắc Ninh, Bắc Giang, Hải Dương, Hưng Yên, Hải Phòng, Vĩnh Phúc, Thái Nguyên và Quảng Ninh. Đây là khu vực tập trung nhiều nhà máy sản xuất lớn, nơi thiết bị CNC hoạt động liên tục nên yêu cầu thời gian xử lý sự cố nhanh và chính xác.
Khi tiếp nhận thiết bị, CNCZONE tiến hành kiểm tra tổng thể từ khối nguồn, DC Bus, bo công suất IGBT, bo điều khiển đến hệ thống phản hồi servo nhằm xác định chính xác nguyên nhân gốc gây lỗi. Việc chẩn đoán đúng giúp tránh sửa sai hướng, giảm chi phí và hạn chế thay thế linh kiện không cần thiết.
Ngoài dịch vụ sửa chữa tại xưởng, CNCZONE còn hỗ trợ tư vấn từ xa, hướng dẫn kiểm tra ban đầu và đánh giá tình trạng thiết bị trước khi tiếp nhận. Với các trường hợp cần xử lý gấp, thiết bị sẽ được ưu tiên kiểm tra nhanh nhằm giảm tối đa thời gian dừng máy cho khách hàng.
Với phương châm kiểm tra đúng lỗi – sửa chữa đúng nguyên nhân – hỗ trợ nhanh toàn quốc, CNCZONE luôn đồng hành cùng doanh nghiệp trong việc đảm bảo hệ thống CNC vận hành ổn định, an toàn và hiệu quả lâu dài.
Liên hệ sửa AMP Fanuc A06B-6240-H109 lỗi 11 nhanh chóng tại CNCZONE
Khi AMP Fanuc A06B-6240-H109 báo lỗi 11, hệ thống máy CNC hoặc máy ép nhựa thường sẽ dừng toàn bộ hoạt động để bảo vệ khối công suất và motor servo. Đây là lỗi liên quan đến quá tải hoặc quá nhiệt trong module servo, nếu không xử lý đúng cách có thể gây hư hỏng lan sang IGBT, motor hoặc bo điều khiển.
CNCZONE cung cấp dịch vụ kiểm tra và sửa chữa nhanh AMP Fanuc lỗi 11, hỗ trợ doanh nghiệp khôi phục hệ thống trong thời gian ngắn nhất. Với kinh nghiệm thực tế xử lý nhiều dòng Alpha i servo amplifier Fanuc, CNCZONE có khả năng xác định chính xác nguyên nhân như quá tải motor, lỗi mạch công suất, hư quạt làm mát, lỗi nguồn hoặc sai lệch phản hồi encoder.
Khi tiếp nhận thiết bị, đội ngũ kỹ thuật sẽ tiến hành kiểm tra tổng thể từ khối nguồn, DC Bus, bo công suất IGBT, bo điều khiển đến hệ thống phản hồi servo nhằm khoanh vùng chính xác nguyên nhân gây lỗi. Việc phân tích đúng giúp tránh sửa sai hướng và giảm tối đa chi phí thay thế linh kiện không cần thiết.
Sau khi sửa chữa, AMP Fanuc A06B-6240-H109 được chạy thử, test không tải và kiểm tra tải thực tế trước khi bàn giao, đảm bảo thiết bị hoạt động ổn định và an toàn khi đưa vào hệ thống sản xuất.
Nếu hệ thống CNC hoặc máy ép nhựa của bạn đang gặp lỗi 11, hãy liên hệ CNCZONE để được hỗ trợ kiểm tra và sửa chữa nhanh chóng, giúp giảm tối đa thời gian dừng máy và đảm bảo dây chuyền vận hành ổn định trở lại.